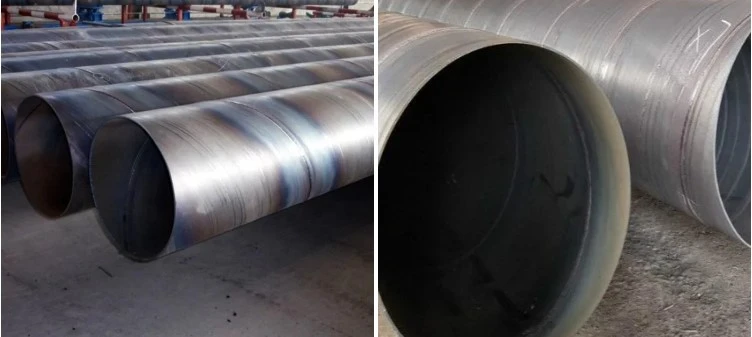
Proceso de producción de fabricación de tubos de acero SSAW:
(1) Las materias primas incluyen flejes, alambres de soldadura y fundentes. Debe someterse a rigurosas pruebas físicas y químicas antes de su puesta en uso.
(2) Para la unión a tope de cabeza a cola de tiras de acero, se utiliza soldadura por arco sumergido de un solo o doble alambre, y soldadura por arco sumergido automática en acero laminado.
(3) Antes de formar, la tira se aplana, se corta, se recorta, se cepilla y se limpia la superficie antes de transportarla al borde curvo para su procesamiento.
(4) Los contactos eléctricos en ambos lados del transportador se utilizan para controlar la presión del cilindro de presión para garantizar el transporte sin problemas de la tira.
(5) Utilice control interno o perfilado de control externo.
(6) El dispositivo de control del espacio de soldadura garantiza que el espacio de soldadura cumpla con los requisitos de soldadura y que el diámetro, el volumen y el borde escalonado del espacio de soldadura estén estrictamente controlados.
(7) Tanto la soldadura como la soldadura fuerte utilizan máquinas de soldadura externa American Lincoln para soldadura por arco sumergido de un solo o doble alambre para obtener especificaciones de soldadura estables.
(8) Realice una inspección continua de daños por ultrasonidos en la soldadura después de soldar para garantizar una cobertura de prueba 100% no destructiva de la soldadura en espiral. Si hay un defecto, automáticamente emitirá una alarma y rociará una etiqueta para que el trabajador de producción pueda ajustar los parámetros del proceso y eliminar el defecto.
(9) Utilice una máquina de corte por plasma de aire para cortar un solo tubo.
(10) Al cortar una sola tubería, cada lote de acero debe someterse a un estricto sistema de inspección para verificar las propiedades mecánicas, la composición química, el estado de fusión de la soldadura, la calidad de la superficie del acero y someterse a procedimientos de prueba no destructivos para garantizar que las tuberías calificadas se puede poner en uso oficialmente. Poner en producción.
(11) Realizar un nuevo examen manual por ultrasonidos y rayos X en las partes de la soldadura donde hay rastros de defectos sónicos continuos. Si existen defectos, repararlos y realizar nuevamente pruebas destructivas hasta confirmar que los defectos han sido eliminados.
(12) Todas las tuberías en la intersección de soldaduras a tope de tuberías de acero y soldaduras en espiral con juntas tipo D han sido inspeccionadas mediante televisión o película de rayos X.
(13) Sellado radial de presión de prueba hidráulica de cada tubería. La presión y el tiempo de la tubería de acero de presión de prueba están estrictamente controlados por el dispositivo de detección de microcomputadora. Los parámetros de prueba se imprimen y registran automáticamente.
(14) El extremo del tubo se procesa para que quede vertical y el bisel del borde romo se controla con precisión.