


Tubería API 5L
Su proveedor profesional de tuberías API 5L
como profesionalFabricante y proveedor de tuberías API 5L, GNEEofrece soluciones de tuberías integradas para el sector energético global. Somos más que un simple distribuidor; Nuestro modelo integrado de fabricación a suministro garantiza un control de calidad superior y rentabilidad para nuestro inventario de tuberías de acero al carbono API 5L y OCTG. Con instalaciones de producción ubicadas estratégicamente en toda China, GNEE ofrece una logística perfecta y equipos de tuberías certificados. Confíe en GNEE para obtener una trazabilidad completa de materiales (MTC) y productos de acero de alta calidad que cumplan con rigurosas especificaciones internacionales.


¿Qué es la tubería API 5L?
Las tuberías API 5L se fabrican con acero al carbono o grados de acero de alta resistencia y baja aleación (HSLA) que se utilizan para el transporte de petróleo, gas natural y otros fluidos. Incluyen tuberías fabricadas en sin costura y soldadas (ERW, SAW). API 5L es la especificación para tuberías de acero utilizadas en sistemas de transporte por tuberías.
Grados de acero comunes: del grado B al X80
Las tuberías API 5L se clasifican por su límite elástico, indicado por la "X" seguida del límite elástico mínimo en kilolibras por pulgada cuadrada (ksi).
API 5L Grado B
El grado más común para aplicaciones de presión estándar.
API5L X42 /X52
Resistencia y soldabilidad equilibradas para tuberías de rango medio.
API 5LX80
Grado Elite para proyectos especializados de presión ultra alta
PSL 1 vs. PSL 2: ¿Cuál necesitas?
| Característica | PSL 1 | PSL 2 |
| Rango de grado | A25 a X70 | Grado B a X80 |
| Contenido químico | Estandarizado | Límites estrictos (C, P, S) |
| Pruebas de impacto | No requerido | Obligatorio(Muesca en V Charpy) |
| Trazabilidad | Trazable hasta que se pasen las pruebas | Trazabilidad totalrequerido |
| Soldadura | Estándar REG, SIERRA, SMLS | Soldadura de alta frecuencia restringida |
Consejo profesional:PSL 2 es obligatorio para entornos marinos y de servicios ácidos (H2S) debido a su superior tenacidad a la fractura.
Tabla de programación de tuberías API 5L (Unidades métricas: mm)
| NPS (pulgadas) | Diámetro exterior (mm) | ESC 10 | ESC 20 | SC 30 | ETS (estándar) | SC 40 | SC 80 | XS (Extrafuerte) | SC 160 | XXS |
| 1/2" | 21.3 | 2.11 | - | - | 2.77 | 2.77 | 3.73 | 3.73 | 4.78 | 7.47 |
| 3/4" | 26.7 | 2.11 | - | - | 2.87 | 2.87 | 3.91 | 3.91 | 5.56 | 7.82 |
| 1" | 33.4 | 2.77 | - | - | 3.38 | 3.38 | 4.55 | 4.55 | 6.35 | 9.09 |
| 1-1/2" | 48.3 | 2.77 | - | - | 3.68 | 3.68 | 5.08 | 5.08 | 7.14 | 10.16 |
| 2" | 60.3 | 2.77 | - | - | 3.91 | 3.91 | 5.54 | 5.54 | 8.74 | 11.07 |
| 3" | 88.9 | 3.05 | - | - | 5.49 | 5.49 | 7.62 | 7.62 | 11.13 | 15.24 |
| 4" | 114.3 | 3.05 | - | - | 6.02 | 6.02 | 8.56 | 8.56 | 13.49 | 17.12 |
| 6" | 168.3 | 3.40 | - | - | 7.11 | 7.11 | 10.97 | 10.97 | 15.88 | 21.95 |
| 8" | 219.1 | 3.76 | 6.35 | 7.04 | 8.18 | 8.18 | 12.70 | 12.70 | 23.01 | 22.23 |
| 10" | 273.1 | 4.19 | 6.35 | 7.80 | 9.27 | 9.27 | 15.09 | 12.70 | 28.58 | 25.40 |
| 12" | 323.8 | 4.57 | 6.35 | 8.38 | 9.53 | 10.31 | 17.48 | 12.70 | 33.32 | 25.40 |
| 14" | 355.6 | 6.35 | 7.92 | 9.53 | 9.53 | 11.13 | 19.05 | 12.70 | 35.71 | - |
| 16" | 406.4 | 6.35 | 7.92 | 9.53 | 9.53 | 12.70 | 21.44 | 12.70 | 40.49 | - |
| 18" | 457.0 | 6.35 | 7.92 | 11.13 | 9.53 | 14.27 | 23.83 | 12.70 | 45.24 | - |
| 20" | 508.0 | 6.35 | 9.53 | 12.70 | 9.53 | 15.09 | 26.19 | 12.70 | 50.01 | - |
| 24" | 610.0 | 6.35 | 9.53 | 14.27 | 9.53 | 17.48 | 30.96 | 12.70 | 59.54 | - |
¿Cuáles son las ventajas del oleoducto GNEE API 5L para petróleo y gas?
Alta relación resistencia-peso (grados X)
API 5L cubre una amplia gama de grados desde Grado B hasta X100. Grados de alta resistencia comoX65 y X70permitir a los ingenieros diseñar tuberías conespesores de pared más delgadosmanteniendo altos índices de presión interna.
El beneficio:Esto reduce significativamente el tonelaje total de acero requerido para tuberías de larga distancia, lo que lleva a menores costos de material y menores gastos de transporte/manipulación.
Resistencia a las fracturas mejorada (cumplimiento con PSL2)
A diferencia del acero estructural básico, API 5LPSL2 (Nivel de especificación de producto 2)las tuberías se someten a obligatorioPrueba de impacto Charpy V-Notch (CVN).
El beneficio:Esto garantiza que el material siga siendo dúctil y pueda absorber energía a bajas temperaturas, evitando la "fractura frágil" o la propagación de grietas catastróficas. Esto es fundamental para tuberías que atraviesan climas fríos o entornos submarinos donde el riesgo de expansión de grietas es un importante problema de seguridad.
Resistencia especializada al "servicio amargo" (ambientes H2S)
En la extracción de petróleo y gas, los ambientes "ácidos" contienen altos niveles de sulfuro de hidrógeno (H2S). Las tuberías API 5L se pueden fabricar para cumplir conNACE MR0175/ISO 15156estándares.
El beneficio:Estas tuberías están tratadas para resistirCracking inducido por hidrógeno (HIC)yCracking por tensión de sulfuro (SSC). Esta metalurgia especializada previene fallas por corrosión interna que de otro modo provocarían fugas y desastres ambientales en campos de gas amargo.
Soldabilidad de campo superior (equivalente de carbono controlado)
La composición química de la tubería API 5L está estrictamente regulada, específicamente laEquivalente de Carbono (CEV)valor.
El beneficio:Un CEV más bajo garantiza una excelente soldabilidad durante la instalación en campo. Esto reduce la necesidad de costosos tratamientos de precalentamiento y minimiza el riesgo de agrietamiento por frío en la zona afectada por el calor (HAZ), lo que permite a los contratistas de tuberías completar soldaduras circunferenciales más rápido y con menos reparaciones.
Alta precisión dimensional para alineación
Las especificaciones API 5L imponen tolerancias estrictas en las tuberíasdiámetro, espesor de pared y rectitud.
El beneficio:Al tender kilómetros de tuberías, la coherencia es clave. Las dimensiones precisas garantizan que los extremos de las tuberías se alineen perfectamente durante el montaje para soldadura orbital o manual. Esto reduce los problemas "hi-lo" (desalineación), que son la causa principal de las concentraciones de tensión y fallas prematuras de soldadura en líneas de alta presión.
Versatilidad de fabricación (SMLS frente a soldado)
API 5L proporciona un estándar unificado para ambosSin costuras (SMLS)ySoldado (ERW, LSAW, SSAW)procesos.
El beneficio:Esto permite a los ingenieros elegir el método de fabricación más rentable según la escala específica del proyecto.
Sin costuraSe utiliza para líneas de diámetro pequeño y presión ultra alta.
LSAWse utiliza para la transmisión de alta presión de paredes gruesas y de gran diámetro.
SAWofrece una solución económica para el transporte de agua o gas de gran diámetro y baja presión.
Proceso de fabricación de ductos API 5L para petróleo y gas.
Tipo sin costura
Proceso:El tocho de acero caliente se calienta y se perfora para formar un tubo hueco, luego se enrolla y se estira al tamaño deseado.
Características:
Sin costuras soldadas
Puede soportar una presión más alta
Superficie interna lisa
Uso típico:Tuberías de alta presión, aplicaciones en aguas profundas
Estándares:Grados API 5L SMLS (p. ej., X52, X65, X70)
Tipo soldado ERW
Proceso:A la tira o placa de acero se le da forma cilíndrica y los bordes se sueldan mediante resistencia eléctrica.
Características:
Económico
Adecuado para tuberías de media y baja presión.
Soldadura de costura recta
Uso típico:Transmisión de petróleo, gas y agua.
Estándares:ERW puede cumplir con los requisitos de PSL1 y PSL2
Tipo LSAW
Proceso:La placa se enrolla formando un cilindro; Las soldaduras se realizan a lo largo de la costura longitudinal mediante soldadura por arco sumergido.
Características:
Más resistente que ERW para diámetros grandes
Utilizado para tuberías que requieren mayor resistencia mecánica.
La costura soldada está enterrada en el interior y es fuerte.
Uso típico:Tuberías terrestres y marinas
Variantes:De una cara (SSA), de doble cara (DSAW)
Tipo SSAW/HSAW
Proceso:A la tira de acero se le da forma de espiral y la costura se suelda mediante soldadura por arco sumergido.
Características:
Puede producir tuberías de gran diámetro.
Cordón de soldadura en ángulo (espiral)
Rentable para grandes tuberías
Uso típico:Tuberías de larga distancia, transmisión de agua, petróleo y gas.
Variantes:HSAW (SIERRA helicoidal)
Tipos de fabricación de tuberías API 5LTabla comparativa
| Tipo de fabricación | Costura | Diámetro típico | Presión típica | Costo |
|---|---|---|---|---|
| Sin costuras (SMLS) | Ninguno | 21 milímetros – 914 milímetros | Alto | Alto |
| REG | Costura recta | 20 milímetros – 914 milímetros | Medio | Bajo |
| LSAW | Longitudinal | 406 milímetros – 1524 milímetros | Alto | Medio |
| SAW | Espiral | 406 mm – 3000 mm | Medio | Medio-bajo |
Requisitos químicos
Composición Química para tubería PSL 1 con t Menor o igual a 0.984"
| Grado de acero | Fracción de masa, % basado en análisis de calor y producto a,g | ||||||
|---|---|---|---|---|---|---|---|
| C | Minnesota | P | S | V | Nótese bien | Ti | |
| máximo b | máximo b | máximo | máximo | máximo | máximo | máximo | |
| Tubería sin costura | |||||||
| A | 0.22 | 0.90 | 0.03 | 0.03 | – | – | – |
| B | 0.28 | 1.20 | 0.03 | 0.03 | c,d | c,d | d |
| X42 | 0.28 | 1.30 | 0.03 | 0.03 | d | d | d |
| X46 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X52 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X56 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X60 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X65 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X70 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| Tubería soldada | |||||||
| A | 0.22 | 0.90 | 0.03 | 0.03 | – | – | – |
| B | 0.26 | 1.20 | 0.03 | 0.03 | c,d | c,d | d |
| X42 | 0.26 | 1.30 | 0.03 | 0.03 | d | d | d |
| X46 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X52 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X56 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X60 | 0.26 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X65 | 0.26 e | 1.45 e | 0.03 | 0.03 | f | f | f |
| X70 | 0.26e | 1.65 e | 0.03 | 0.03 | f | f | f |
| a. Cu Menor o igual a=0.50% Ni; Menor o igual al 0,50%; Cr Menor o igual a 0,50%; y Mo Menor o igual a 0,15%, b. Por cada reducción de 0,01% por debajo de la concentración máxima especificada para carbono, se permite un aumento de 0,05% por encima de la concentración máxima especificada para Mn, hasta un máximo de 1,65% para grados mayores o iguales a L245 o B, pero menores o iguales a L360 o X52; hasta un máximo de 1,75% para grados > L360 o X52, pero < L485 o X70; y hasta un máximo del 2,00% para el grado L485 o X70., do. Salvo acuerdo en contrario NB + V Inferior o igual al 0,06%, d. Nb + V + TI Menor o igual a 0,15%, mi. A menos que se acuerde lo contrario., F. Salvo pacto en contrario, NB + V=Ti Menor o igual al 0,15%, gramo. No se permite la adición deliberada de B y el B residual es inferior o igual al 0,001 %. |
|||||||
Composición Química para tubería PSL 2 con t Menor o igual a 0.984"
| Grado de acero | Fracción de masa, % basado en análisis de calor y producto. | Equivalente de carbono | |||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Yes | Minnesota | P | S | V | Nótese bien | Ti | Otro | CE IIW | PCM CE | |||||||||||
| máximo b | máximo | máximo b | máximo | máximo | máximo | máximo | máximo | máximo | máximo | ||||||||||||
| Tubería sin costura y soldada | |||||||||||||||||||||
| BR | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42R | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| BN | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42N | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46N | 0.24 | 0.40 | 1.40 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X52N | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X56N | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10f | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X60N | 0.24f | 0.45f | 1.40f | 0.025 | 0.015 | 0.10f | 0.05f | 0.04f | g,h,l | Según lo acordado | |||||||||||
| bq | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42Q | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46Q | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X52Q | 0.18 | 0.45 | 1.50 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X56Q | 0.18 | 0.45f | 1.50 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X60Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X65Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X70Q | 0.18f | 0.45f | 1.80f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X80Q | 0.18f | 0.45f | 1.90f | 0.025 | 0.015 | g | g | g | i,j | Según lo acordado | |||||||||||
| X90Q | 0.16f | 0.45f | 1.90 | 0.020 | 0.010 | g | g | g | j,k | Según lo acordado | |||||||||||
| X100Q | 0.16f | 0.45f | 1.90 | 0.020 | 0.010 | g | g | g | j,k | Según lo acordado | |||||||||||
| Tubería soldada | |||||||||||||||||||||
| BM | 0.22 | 0.45 | 1.20 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42M | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46M | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X52M | 0.22 | 0.45 | 1.40 | 0.025 | 0.015 | d | d | d | e,l | 0.43 | 0.25 | ||||||||||
| X56M | 0.22 | 0.45f | 1.40 | 0.025 | 0.015 | d | d | d | e,l | 0.43 | 0.25 | ||||||||||
| X60M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X65M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X70M | 0.12f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X80M | 0.12f | 0.45f | 1.85f | 0.025 | 0.015 | g | g | g | i,j | .043f | 0.25 | ||||||||||
| X90M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | – | 0.25 | ||||||||||
| X100M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | – | 0.25 | ||||||||||
| a. SMLS t>0,787", los límites CE serán los acordados. Los límites CEIIW se aplican si C > 0,12 % y los límites CEPcm se aplican si C es inferior o igual a 0,12 %. b. Por cada reducción de 0,01% por debajo del máximo especificado para C, se permite un aumento de 0,05% por encima del máximo especificado para Mn, hasta un máximo de 1,65% para grados mayores o iguales a L245 o B, pero menores o iguales a L360 o X52; hasta un máximo de 1,75% para grados > L360 o X52, pero < L485 o X70; hasta un máximo de 2.00% para grados Mayor o igual a L485 o X70, pero Menor o igual a L555 o X80; y hasta un máximo del 2,20% para grados > L555 o X80., do. Salvo pacto en contrario Nb=V Menor o igual al 0,06%, d. Nb=V=Ti Menor o igual a 0,15%, mi. Salvo pacto en contrario, Cu Menor o igual al 0,50%; Ni Menor o igual a 0,30% Cr Menor o igual a 0,30% y Mo Menor o igual a 0,15%, F. A menos que se acuerde lo contrario, gramo. Salvo pacto en contrario, Nb + V + Ti Menor o igual al 0,15%, h. Salvo pacto en contrario, Cu Menor o igual a 0,50% Ni Menor o igual a 0,50% Cr Menor o igual a 0,50% y MO Menor o igual a 0,50%, i. Salvo pacto en contrario, Cu Menor o igual a 0,50% Ni Menor o igual a 1,00% Cr Menor o igual a 0,50% y MO Menor o igual a 0,50%, j. B Menor o igual a 0,004%, k. Salvo pacto en contrario, Cu Menor o igual a 0,50% Ni Menor o igual a 1,00% Cr Menor o igual a 0,55% y MO Menor o igual a 0,80%, l. Para todos los grados de tubería PSL 2, excepto aquellos grados con notas a pie de página j, se aplica lo siguiente. A menos que se acuerde lo contrario, no se permite la adición intencional de B y el B residual es inferior o igual al 0,001 %. |
|||||||||||||||||||||
Propiedades mecánicas de API 5L SMLS y tubos soldados PSL 1
| Grado de tubería | Propiedades de tracción: cuerpo de tubería de SMLS y tuberías soldadas PSL 1 | Costura de tubería soldada | ||
|---|---|---|---|---|
| Límite elástico a | Resistencia a la tracción | Alargamiento | Resistencia a la tracciónb | |
| Rt0,5 PSI Mín. | PSI mín. | (en 2 pulg. Af % mín.) | PSI mín. | |
| A | 30,500 | 48,600 | c | 48,600 |
| B | 35,500 | 60,200 | c | 60,200 |
| X42 | 42,100 | 60,200 | c | 60,200 |
| X46 | 46,400 | 63,100 | c | 63,100 |
| X52 | 52,200 | 66,700 | c | 66,700 |
| X56 | 56,600 | 71,100 | c | 71,100 |
| X60 | 60,200 | 75,400 | c | 75,400 |
| X65 | 65,300 | 77,500 | c | 77,500 |
| X70 | 70,300 | 82,700 | c | 82,700 |
| a. Para el grado intermedio, la diferencia entre la resistencia a la tracción mínima especificada y el límite elástico mínimo especificado para el cuerpo de la tubería será la dada para el grado inmediatamente superior. | ||||
| b. Para los grados intermedios, la resistencia a la tracción mínima especificada para la costura de soldadura será la misma que la determinada para el cuerpo utilizando la nota a pie de página. | ||||
| do. El alargamiento mínimo especificado, Af, expresado en porcentaje y redondeado al porcentaje más cercano, se determinará utilizando la siguiente ecuación: | ||||
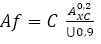 |
||||
| Donde C es 1 940 para el cálculo utilizando unidades Si y 625 000 para el cálculo utilizando unidades USC | ||||
| Axc es el área de la sección transversal de la pieza de prueba de tracción aplicable, expresada en milímetros cuadrados (pulgadas cuadradas), como sigue | ||||
| – Para probetas de sección transversal circular, 130 mm2 (0,20 in2) para piezas de prueba de 12,7 mm (0,500 in) y 8,9 mm (0,350 in) de diámetro; y 65 mm2 (0,10 in2) para piezas de prueba de 6,4 mm (0,250 in) de diámetro. | ||||
| – Para piezas de prueba de sección completa, el menor de a) 485 mm2 (0,75 in2) y b) el área de la sección transversal de la pieza de prueba, derivada utilizando el diámetro exterior especificado y el espesor de pared especificado de la tubería, redondeado al 10 mm2 (0,10 in2) más cercano. | ||||
| – Para piezas de prueba en tira, el menor de a) 485 mm2 (0,75 in2) y b) el área de la sección transversal de la pieza de prueba, derivada utilizando el ancho especificado de la pieza de prueba y el espesor de pared especificado de la tubería, redondeado al 10 mm2 (0,10 in2) más cercano. | ||||
| U es la resistencia a la tracción mínima especificada, expresada en megapascales (libras por pulgada cuadrada) | ||||
Propiedades mecánicas de API 5L SMLS y tubos soldados PSL 2
| Grado de tubería | Propiedades de tracción: cuerpo de tubería de SMLS y tuberías soldadas PSL 2 | Costura de tubería soldada | |||||
|---|---|---|---|---|---|---|---|
| Límite elástico a | Resistencia a la tracción | Relación a,c | Alargamiento | Resistencia a la tracción d | |||
| Rt0,5 PSI Mín. | PSI mín. | R10,5IRm | (en 2 pulgadas) | RM (psi) | |||
| Af% | |||||||
| Mínimo | Máximo | Mínimo | Máximo | Máximo | Mínimo | Mínimo | |
| BR, BN, BQ, BM | 35,500 | 65,300 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| X42,X42R,X2Q,X42M | 42,100 | 71,800 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| X46N,X46Q,X46M | 46,400 | 76,100 | 63,100 | 95,000 | 0.93 | f | 63,100 |
| X52N,X52Q,X52M | 52,200 | 76,900 | 66,700 | 110,200 | 0.93 | f | 66,700 |
| X56N,X56Q,X56M | 56,600 | 79,000 | 71,100 | 110,200 | 0.93 | f | 71,100 |
| X60N,X60Q,S60M | 60,200 | 81,900 | 75,400 | 110,200 | 0.93 | f | 75,400 |
| X65Q,X65M | 65,300 | 87,000 | 77,600 | 110,200 | 0.93 | f | 76,600 |
| X70Q,X65M | 70,300 | 92,100 | 82,700 | 110,200 | 0.93 | f | 82,700 |
| X80Q,X80M | 80,.500 | 102,300 | 90,600 | 119,700 | 0.93 | f | 90,600 |
| a. Para grado intermedio, consulte la especificación API5L completa. | |||||||
| b. para grados > X90, consulte la especificación API5L completa. | |||||||
| c. This limit applies for pies with D> 12.750 in | |||||||
| d. Para grados intermedios, la resistencia a la tracción mínima especificada para la costura de soldadura debe ser el mismo valor que se determinó para el cuerpo de la tubería usando el pie a. | |||||||
| mi. Para tuberías que requieren pruebas longitudinales, el límite elástico máximo será menor o igual a 71,800 psi. | |||||||
| F. El alargamiento mínimo especificado, Af, expresado en porcentaje y redondeado al porcentaje más cercano, se determinará utilizando la siguiente ecuación: | |||||||
|
|||||||
| Donde C es 1 940 para el cálculo utilizando unidades Si y 625 000 para el cálculo utilizando unidades USC | |||||||
| Axc es el área de la sección transversal de la pieza de prueba de tracción aplicable, expresada en milímetros cuadrados (pulgadas cuadradas), como sigue | |||||||
| – Para probetas de sección transversal circular, 130 mm2 (0,20 in2) para piezas de prueba de 12,7 mm (0,500 in) y 8,9 mm (0,350 in) de diámetro; y 65 mm2 (0,10 in2) para piezas de prueba de 6,4 mm (0,250 in) de diámetro. | |||||||
| – Para piezas de prueba de sección completa, el menor de a) 485 mm2 (0,75 in2) y b) el área de la sección transversal de la pieza de prueba, derivada utilizando el diámetro exterior especificado y el espesor de pared especificado de la tubería, redondeado al 10 mm2 (0,10 in2) más cercano. | |||||||
| – Para piezas de prueba en tira, el menor de a) 485 mm2 (0,75 in2) y b) el área de la sección transversal de la pieza de prueba, derivada utilizando el ancho especificado de la pieza de prueba y el espesor de pared especificado de la tubería, redondeado al 10 mm2 (0,10 in2) más cercano. | |||||||
| U es la resistencia a la tracción mínima especificada, expresada en megapascales (libras por pulgada cuadrada | |||||||
| gramo. Se pueden especificar valores más bajos para R10,5IRm mediante acuerdo. | |||||||
| h. para grados > x90, consulte la especificación API5L completa. | |||||||
Guía de selección de tuberías API 5L
| Servicio / Aplicación | Grado de acero típico | Tipo de fabricación | Condiciones de entrega | Notas |
|---|---|---|---|---|
| Transmisión de agua, baja presión | Grado B, X42 | REG y SASA | Enrollado (R) | Instalación económica y sencilla |
| Línea de recolección de petróleo (presión media) | X42, X52 | REG, sin fisuras | R / N | Tuberías de presión moderada |
| Distribución de Gas Natural | X52, X60 | REG | R / N | Requiere buena tenacidad, redes de gas urbano. |
| Oleoducto de petróleo crudo de larga distancia | X60, X65 | LSAW, sin costuras | N / M | Tuberías terrestres de alta presión |
| Transmisión de gas a larga distancia | X65, X70 | LSAW, sin costuras | N / M | Presión media-alta, campo a través |
| Oleoducto y gasoducto costa afuera | X65, X70 | Sin costuras, LSAW | Q / M | Servicio de alta presión en aguas profundas |
| Tubería de aguas profundas | X70, X80 | Sin costuras, LSAW | Q | Tuberías submarinas de ultra alta presión |
| Oleoducto ártico (baja temperatura) | X65M, X70M, X80M | LSAW, sin costuras | M | Alta tenacidad a temperaturas bajo cero |
| Servicio ácido (H₂S / CO₂) | X52, X60, X65, X70 | LSAW, sin costuras | N / M / Q | Debe cumplir con NACE MR0175 / ISO 15156 |
| Tubería de lodo/minería | X42, X52, X60 | SAW, REG | R / N | La resistencia a la abrasión puede requerir un revestimiento especial. |
| Línea de gas de alta presión | X70, X80 | LSAW | Q | Transmisión de larga distancia, alta resistencia. |
| Transmisión de presión ultraalta | X80, X90 | LSAW | Q | Aguas profundas, campo a través, requisitos de resistencia más altos |
Línea de producción de tubos de acero API 5L ISO3183

¿Qué pruebas se requieren para la tubería API 5L?
Prueba hidrostática
Una prueba hidrostática es un tipo de prueba de presión que se usa comúnmente durante la producción de tuberías. La prueba se utiliza para comprobar si hay fugas en la costura de soldadura o en el cuerpo de la tubería. Para realizar la prueba, se bombea agua a la tubería hasta que alcanza una presión predeterminada. Luego se monitorea la tubería para detectar fugas. Si se detecta una fuga, será necesario reparar o reemplazar la tubería. La prueba hidrostática es una importante medida de control de calidad que ayuda a garantizar la seguridad e integridad de las tuberías.
Prueba de flexión
Una prueba de flexión es un tipo de prueba de control de calidad que se realiza durante la producción de tubos de acero. El objetivo de la prueba es comprobar si hay grietas en las soldaduras, así como evaluar la resistencia del acero. Para realizar la prueba, se dobla un trozo de tubería de muestra en forma de U. Luego se examina el acero en busca de grietas u otros signos de debilidad. Si se encuentra alguno, se desechará todo el lote de tubos de acero y se fabricará un nuevo lote. Sin embargo, si la prueba de flexión resulta exitosa, se aprobará el uso de los tubos de acero.
Prueba de aplanamiento
Una prueba de aplanamiento es una prueba de producción de tuberías de acero que evalúa la resistencia de un tubo de acero a la deformación y al agrietamiento bajo tensión. Es una importante medida de control de calidad que ayuda a garantizar que el acero utilizado en los productos de tuberías sea de la más alta calidad posible. La prueba consiste en aplicar presión a un tubo de acero hasta que se deforme o se agriete. La prueba de aplanamiento revelará la resistencia de la tubería al agrietamiento longitudinal y circunferencial. Los resultados de la prueba ayudan a determinar la resistencia y la ductilidad del acero, dos propiedades importantes para el acero utilizado en aplicaciones de tuberías. Las pruebas de aplanamiento son solo una de las muchas medidas de control de calidad que se utilizan durante la producción de tubos de acero, pero desempeñan un papel importante para garantizar la seguridad y la integridad del producto final.
Prueba de impacto CVN
La prueba de impacto CVN es una prueba de temperatura que se realiza durante la producción de la tubería para garantizar las propiedades mecánicas de la tubería. La prueba se realiza en tres posiciones diferentes de la tubería: el cuerpo, la costura de soldadura y la zona afectada por el calor. Los resultados de la prueba se utilizan para determinar la resistencia al impacto Charpy con muesca en V de la tubería. La prueba de impacto CVN es una importante medida de control de calidad para la producción de tuberías y es requerida por el Instituto Americano del Petróleo (API) para cumplir con sus estándares.
DWTT
La prueba DWTT, o pruebas de desgarro por caída de peso, se especifican en la especificación de producción de tuberías API 5L. En esta prueba, se deja caer un peso grande sobre un punto previamente debilitado de una muestra de tubería. La fractura resultante se examina para garantizar que cumple con los requisitos de comportamiento de fractura dúctil. Esta prueba es importante porque ayuda a garantizar que las tuberías puedan resistir la tensión del transporte y la instalación sin romperse. Como resultado, la prueba DWTT es una parte esencial del proceso de control de calidad para tuberías de gran diámetro.

Procesos de recubrimiento externo de tuberías de petróleo y gas API 5L
3LPE (polietileno de 3 capas): el estándar mundial
Estructura:
Capa 1 (FBE):Epoxi adherido por fusión (100 μm+). Proporciona excelente adhesión y resistencia al desprendimiento catódico.
Capa 2 (AD):Capa adhesiva. Une el polvo epoxi al polietileno.
Capa 3 (PE):Polietileno de alta densidad (1,8–3,7 mm). Proporciona impermeabilización superior, aislamiento eléctrico y protección contra impactos.
Ventajas:Excelente aislamiento, resistencia al estrés del suelo y baja permeabilidad a la humedad.
FBE (epoxi adherido por fusión)
Proceso:La tubería de acero se calienta a más de 200 grados y se aplica polvo epoxi mediante pulverización electrostática, que se funde y cura en la pared de la tubería.
Ventajas:Unión excepcional al acero y alta estabilidad química. Puede soportar temperaturas más altas (hasta 100 grados +).
Desventajas:Relativamente delgada y quebradiza; susceptible a rayones mecánicos durante el transporte y la instalación.
3LPP (Polipropileno de 3 capas)
Aplicaciones:Utilizado principalmente paratransporte a alta temperatura(hasta 110-140 grados) ooleoductos de aguas profundas.
Ventajas:Más duro que el PE con mejor resistencia al rayado y resistencia superior a la fluencia a alta temperatura.

Las consideraciones para comprar
Tamaño y dimensiones
El primer factor a considerar al seleccionar una tubería API 5L es su tamaño y dimensiones. El tamaño y las dimensiones de la tubería deben coincidir con las especificaciones de su proyecto. Considere el diámetro, el espesor de la pared y la longitud de la tubería para asegurarse de que satisfaga las necesidades de su proyecto.
Peso
El peso es otro factor importante a considerar al seleccionar una tubería API 5L. El peso de la tubería puede afectar significativamente los costos de transporte e instalación del proyecto. Además, el peso de la tubería puede influir en el tipo de equipo necesario para la instalación. Asegúrese de elegir una tubería que cumpla con los requisitos de peso de su proyecto.
Grado del material
El grado del material de la tubería API 5L también es una consideración importante. El grado del material determina la calidad y resistencia de la tubería, lo que puede afectar su durabilidad y rendimiento con el tiempo. Se encuentran disponibles diferentes grados de tuberías API 5L, desde Grado B hasta X70, cada uno con sus propias propiedades y características. Elija un grado de material que se ajuste a los requisitos de su proyecto.
Recubrimiento y tratamiento de superficies
El revestimiento y el tratamiento de la superficie de la tubería API 5L también pueden afectar su rendimiento. Diferentes recubrimientos y tratamientos pueden proteger contra la corrosión, la abrasión y otros factores externos que afectan la durabilidad de la tubería. Algunos recubrimientos y tratamientos de superficie comunes incluyen epoxi, zinc y polietileno. Elija un recubrimiento o tratamiento que proporcione el nivel de protección que su proyecto requiere.
Proceso de dar un título
Finalmente, es importante seleccionar una tubería API 5L que esté certificada y cumpla con los estándares regulatorios y de la industria necesarios. Busque tuberías probadas e inspeccionadas para asegurarse de que cumplan con los estándares requeridos. De esta manera, puede estar seguro de que su tubería es segura y confiable.
Nuestra fábrica
GNEE Pipe es la empresa profesional de cadena de suministro integral de productos de acero de China.


Nuestro Certificado

Contáctenos
Preguntas frecuentes
Q: ¿Puede GNEE proporcionar tuberías API 5L para servicio amargo?
Q:¿Cuál es la diferencia entre las tuberías API 5L y A106?
API 5L y ASTM A106 son especificaciones de tuberías de acero al carbono ampliamente utilizadas, pero están destinadas a aplicaciones diferentes.
API 5Les una especificación publicada por el Instituto Americano del Petróleo (API) para tuberías soldadas y sin costura utilizadas en sistemas de transporte por tuberías. Se utiliza comúnmente para transportar petróleo, gas natural, agua y otros fluidos a largas distancias en las industrias del petróleo y el gas natural.
ASTM A106es una especificación publicada por ASTM International para tuberías de acero al carbono sin costura destinadas a tuberías de presión y servicios de temperatura elevada. Se utiliza ampliamente en refinerías, plantas de energía, instalaciones petroquímicas y sistemas de tuberías de procesos industriales.
Diferencias clave
| Artículo | API 5L | ASTM A106 |
|---|---|---|
| Aplicación primaria | Transporte por tubería | Tubería de proceso |
| Tipo de tubería | Sin costura y soldado | Sólo sin costuras |
| Industrias típicas | Transmisión de petróleo y gas | Refinación, Generación de Energía |
| Requisitos de PSL | PSL1/PSL2 | No aplicable |
| Opciones de servicio amargo | Disponible | No especificado |
| Servicio de alta temperatura | Limitado | Diseñado para ello |
En algunos proyectos, las tuberías sin costura pueden tener doble certificación API 5L Grado B y ASTM A106 Grado B, lo que les permite satisfacer los requisitos tanto de tuberías como de presión.
Q: ¿Cuál es la diferencia entre la tubería API 5L y A53?
API 5L y ASTM A53 son dos especificaciones de tuberías de acero al carbono ampliamente utilizadas, pero están destinadas a diferentes aplicaciones y condiciones de servicio.
1. Aplicación primaria
API 5L:Diseñado principalmente para sistemas de transporte por tuberías de petróleo, gas y agua, capaces de soportar condiciones de alta presión en largas distancias.
ASTM A53:Diseñado para servicios de presión baja a media, incluido el transporte de aire, vapor, agua y gas, y también para fines estructurales como pasamanos o andamios.
2. Niveles de especificación y calidad
API 5L:Incluye dos niveles de especificación, PSL1 y PSL2. Las tuberías PSL2 se fabrican según requisitos químicos y mecánicos más estrictos, incluidas pruebas de impacto obligatorias, para aplicaciones de servicio amargo y de alta presión.
ASTM A53:Un estándar más básico con menos requisitos de prueba. No incluye niveles de PSL y generalmente no está destinado a la transmisión de energía de alta presión.
3. Grados de acero y tipos de tuberías
API 5L:Disponibles en Grado B a X80, tanto sin costura como soldados (ERW, LSAW, SSAW). Algunos grados pueden certificarse para servicio amargo (NACE MR0175).
ASTM A53:Disponible en Grado A y B, incluidos sin costura y soldado (Tipo F, Tipo E), pero no tiene niveles de PSL ni certificación de servicio amargo.
Resumen de diferencias clave
| Característica | API 5L | ASTM A53 |
|---|---|---|
| Aplicación típica | Tuberías de petróleo y gas, tuberías de agua | Tuberías de baja/media presión, estructurales |
| Tipo de tubería | Sin soldadura y soldada (ERW, LSAW, SSAW) | Sin costura y soldado (ERW, F), Tipo E, Tipo S |
| Grados | B a X80 | A, B |
| PSL | PSL1/PSL2 | No aplicable |
| Servicio amargo | Opcional (NACE MR0175) | No especificado |
| Uso de alta presión | Sí | Generalmente no |
Nota:En algunos casos, las tuberías sin costura pueden tener doble certificación para cumplir con los requisitos API 5L y ASTM A53, según las especificaciones del proyecto.
P: ¿Qué inspecciones se realizan en las tuberías de línea API 5L?
A:Los requisitos de inspección varían según el grado, el método de fabricación y las especificaciones del proyecto.
Las inspecciones típicas incluyen:
Análisis de composición química
Pruebas de tracción
Pruebas de límite elástico
Prueba de aplanamiento
Prueba de flexión
Prueba de impacto (PSL2)
Prueba hidrostática
Pruebas ultrasónicas (UT)
Pruebas radiográficas (RT)
Inspección de partículas magnéticas (MPI)
Inspección visual y dimensional
También se pueden organizar inspecciones adicionales de terceros a pedido.
P: ¿Se pueden obtener doble certificación de las tuberías API 5L?
A:Sí. Determinados tubos sin costura pueden suministrarse con doble certificación, como por ejemplo:
API 5L Grado B / ASTM A106 Grado B
API 5L Grado B / ASTM A53 Grado B
Las tuberías con doble certificación le permiten cumplir con múltiples especificaciones de proyectos y al mismo tiempo simplificar la gestión de inventario.
P: ¿Qué información deben proporcionar los compradores al solicitar una cotización?
A:Para recibir una cotización precisa, los compradores deben proporcionar:
Estándar de tubería (API 5L PSL1 o PSL2)
Grado (p. ej., X52, X65, X70)
Tipo de fabricación (SMLS, ERW, LSAW, SSAW)
Diámetro exterior (DE)
Espesor de pared (PE)
Longitud
Cantidad
Requisitos de recubrimiento
Condiciones de entrega
Requisitos de inspección
Puerto de destino
Proporcionar especificaciones técnicas completas ayuda a garantizar precios precisos y plazos de entrega más cortos.